İlk Katman Yapışmıyor mu? Adım Adım Çözüm Rehberi
31 Eki 2026 18:25 · 5 dk okumailk katmantabla yapışması3d baskı sorunları
3D baskıda ilk katman yapışmıyorsa tabla temizliği, Z ofset, sıcaklık, baskı yüzeyi ve ilk katman hızı ayarlarıyla sorunu adım adım nasıl çözeceğinizi anlatıyoruz.
İlk katman yapışmıyor sorunu, 3D baskıda en sık yaşanan ve en çok sinir bozan durumlardan biridir. İlk katman tablaya tutunmazsa baskı birkaç dakika içinde kayar, köşeler kalkar ya da nozulun etrafında bir yığın filament birikir. İyi haber şu ki ilk katman yapışma sorunu çoğu zaman birkaç temel adımla çözülür: tabla temizliği, Z ofset ayarı, doğru sıcaklık, uygun baskı yüzeyi ve ilk katman hızı. Aşağıda bu adımları atölyede uyguladığımız sırayla, en basit kontrolden başlayarak anlatıyoruz.
Adım 1: Tablayı doğru şekilde temizleyin
Yapışma sorunlarının büyük kısmı kirli yüzeyden kaynaklanır. Parmak izinden gelen yağ, eski baskılardan kalan filament parçaları ve toz, ilk katmanın yüzeye tutunmasını engeller. Tabla temiz görünse bile üzerinde ince bir yağ tabakası olabilir.
Temizlik için şu yöntemi uyguluyoruz:
- Tabla soğukken baskı yüzeyini makineden çıkarın.
- Ilık su ve az miktarda bulaşık deterjanıyla yıkayın. Bu yöntem, yağı alkolden daha etkili temizler.
- İyice durulayın ve tüy bırakmayan bir bezle kurulayın.
- Günlük kullanımda baskılar arasında izopropil alkolle silmek yeterlidir.
- Temizledikten sonra yüzeye parmaklarınızla dokunmamaya dikkat edin.
Bu basit adım, şaşırtıcı sayıda sorunu tek başına çözer. Bir sonraki adıma geçmeden önce mutlaka temiz bir yüzeyle deneme baskısı alın.
Adım 2: Tabla seviyesini ve Z ofseti kontrol edin
Z ofset, nozul ile tabla arasındaki ilk katman mesafesidir. Bu mesafe ilk katmanın ne kadar ezileceğini belirler ve yapışma için en kritik ayardır.
Z ofset doğru değilse ilk katman şu şekilde davranır:
- Nozul çok yüksekte: Filament yuvarlak bir ip gibi tablaya bırakılır, çizgiler birbirine değmez ve kolayca kalkar.
- Nozul çok alçakta: Filament çıkamaz, yüzey şeffaf ve dalgalı görünür, nozul tablayı çizebilir ya da ekstrüder tık tık ses çıkarır.
- Doğru mesafede: Çizgiler hafifçe ezilmiş, yassı ve birbirine kaynamış görünür, yüzey düzgün bir doku oluşturur.
Otomatik tabla seviyelemesi olan yazıcılarda bile Z ofsete ince ayar yapmak gerekebilir. Baskı yüzeyini değiştirdiğinizde ya da nozulu yenilediğinizde ofseti yeniden kontrol edin. Manuel seviyelemeli makinelerde ise önce tablanın dört köşesini ve ortasını eşitleyin, ardından Z ofseti ayarlayın.
Pratik bir yöntem, tablanın tamamına yayılan tek katmanlı ince bir test deseni basmaktır. Baskı sırasında ofseti küçük adımlarla değiştirip çizgilerin en düzgün göründüğü noktayı bulabilirsiniz.
Adım 3: Nozul ve tabla sıcaklığını gözden geçirin
Sıcaklık, filamentin tablaya ne kadar iyi tutunacağını doğrudan etkiler. Tabla fazla soğuksa malzeme hızla katılaşır ve yüzeyden ayrılır. Nozul fazla soğuksa eriyik yeterince akmaz.
Genel kabul gören başlangıç değerleri:
- PLA: Tabla 50-60°C, nozul 190-220°C
- PETG: Tabla 70-85°C, nozul 220-250°C
- ABS ve ASA: Tabla 90-110°C, nozul 230-260°C
- TPU: Tabla 40-60°C, nozul 210-235°C
İlk katman için nozul sıcaklığını 5-10°C artırmak, birçok durumda yapışmayı iyileştirir. Dilimleyicilerin çoğunda ilk katman için ayrı sıcaklık değeri girilebilir. Bununla birlikte her makaranın etiketinde yazan üretici önerisini başlangıç noktası olarak almanızı öneririz.
Ortam koşulları da önemlidir. Pencere kenarı, klima veya vantilatör önü gibi hava akımı olan yerler tablayı düzensiz soğutur ve köşe kalkmasına neden olur. Kapalı kasası olmayan yazıcılarda makinenin yerini değiştirmek bile fark yaratabilir.
Adım 4: Baskı yüzeyinin tipine uygun malzeme kullanın
Her baskı yüzeyi her filamentle aynı şekilde çalışmaz. Yaygın yüzey tipleri ve özellikleri şöyledir:
- Pürüzsüz PEI: PLA ile çok iyi çalışır, parçanın alt yüzeyi parlak çıkar. PETG bu yüzeye fazla güçlü yapışabileceği için ayırıcı olarak ince bir yapıştırıcı tabakası kullanmak iyi olur.
- Dokulu PEI: PLA, PETG, ABS ve ASA ile geniş uyum sağlar. Parçanın alt yüzeyinde hoş bir doku bırakır ve soğuyunca parça kolay ayrılır.
- Cam tabla: Düz bir yüzey sunar, ancak yapışma için genellikle yapıştırıcı çubuk veya özel sprey ister.
- Dokulu veya yüksek sıcaklık yüzeyleri: Mühendislik filamentleri için üretici önerisine göre tercih edilir.
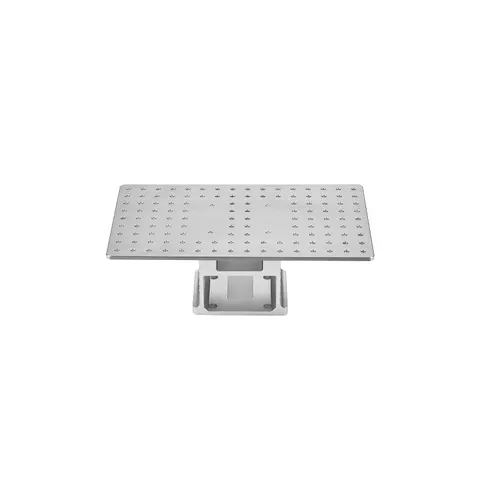
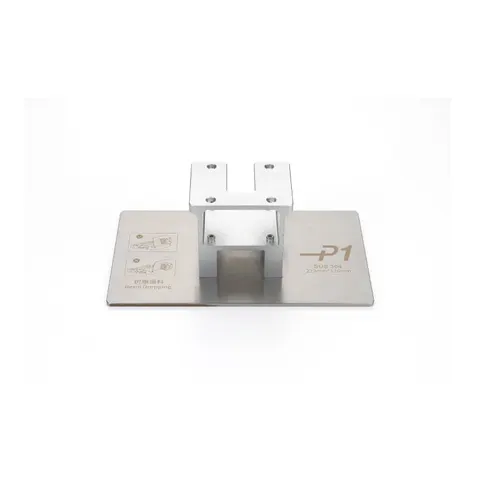
Yüzey zamanla aşınır. Sürekli aynı noktada baskı alıyorsanız o bölgede yapışmanın azaldığını fark edebilirsiniz. Baskıyı tablanın farklı noktalarına yerleştirmek ömrü uzatır. Aşınmış yüzeyleri ve yeni baskı yüzeylerini yedek parça kategorimizde bulabilirsiniz.
Adım 5: İlk katman hızını düşürün
Hızlı basılan bir ilk katman, filamentin tablaya yerleşmesine yeterli zaman tanımaz. İlk katman hızını düşürmek, özellikle küçük parçalarda ve ince detaylarda yapışmayı belirgin şekilde artırır.
Dilimleyicide kontrol edilecek ayarlar:
- İlk katman hızı: Genellikle normal baskı hızının oldukça altında tutulur. Yapışma sorunu varsa bu değeri daha da düşürün.
- İlk katman çizgi genişliği: Biraz daha geniş bir çizgi, tablayla temas alanını artırır.
- İlk katman kalınlığı: Hafif kalın bir ilk katman, tabladaki küçük düzensizlikleri tolere eder.
- İlk katmanda fan: İlk bir iki katmanda soğutma fanını kapatmak veya düşük tutmak, özellikle ABS, ASA ve PETG'de yardımcı olur.
Adım 6: Gerekirse kenar ve yapıştırıcı kullanın
Yukarıdaki adımlar doğru olduğu halde köşeleri sivri ya da uzun ve ince parçalarda kalkma görülüyorsa ek önlemlere başvurabilirsiniz:
- Kenar (brim): Parçanın çevresine eklenen ince çember, temas alanını artırır ve köşelerin kalkmasını önler. Baskı sonrası kolayca koparılır.
- Sal (raft): Parçanın altına basılan kalın taban, çok sorunlu durumlarda kullanılır. Alt yüzey kalitesini düşürdüğü için son çare olarak düşünün.
- Yapıştırıcı çubuk veya sprey: Cam tabla ve bazı malzemelerde yapışmayı artırır, bazı malzemelerde ise ayırıcı görevi görerek yüzeyi korur.
Diğer olası nedenler
Tüm bu adımlara rağmen sorun sürüyorsa şu noktaları da kontrol edin:
- Nemli filament: Nem, akışı düzensizleştirerek ilk katmanı zayıflatır. Ayrıntılar için filament nem çeker mi yazımıza bakabilirsiniz.
- Kısmen tıkalı veya aşınmış nozul: Akışı azaltır, çizgiler incelir.
- Gevşek tabla veya eksen: Baskı sırasında tablanın oynaması, ofsetin sürekli değişmesine yol açar.
- Yanlış akış ayarı: Az ekstrüzyon, çizgilerin birbirine kaynamasını engeller.
Sorunu çözerken her seferinde tek bir ayarı değiştirmenizi öneririz. Birden fazla ayarı aynı anda değiştirmek, neyin işe yaradığını anlamayı zorlaştırır.
Sık sorulan sorular
Baskı ortadan yapışıyor ama köşeler kalkıyor, neden?
Bu durum genellikle malzemenin soğurken büzülmesinden kaynaklanır. Hava akımını engellemek, tabla sıcaklığını kontrol etmek ve parçaya kenar (brim) eklemek çoğu zaman sorunu çözer.
Z ofseti ne sıklıkla ayarlamak gerekir?
Baskı yüzeyini değiştirdiğinizde, nozulu yenilediğinizde ya da ilk katmanda değişiklik fark ettiğinizde kontrol etmeniz yeterlidir. Otomatik seviyelemeli makinelerde ayar genellikle uzun süre korunur.
Tablayı alkolle silmek yeterli mi?
Günlük kullanımda yeterlidir. Yapışma azalmışsa ılık su ve bulaşık deterjanıyla yıkamak, alkolün tam olarak gideremediği yağ tabakasını temizler.
Yazıda geçen ürünler